Практика сварки: приемы подготовки кромок, работа электродом и полуавтоматом
В материале собраны проверенные приемы ручной дуговой и полуавтоматической сварки от практиков. Рассматриваются тонкости подготовки стыков, предотвращение дефектов шва, настройка аппаратуры и техники ведения горелки и электрода.
Подготовка кромок и геометрия соединений
При сварке встык требуется обязательная разделка кромок, в отличие от нахлесточных соединений или соединений с уступом, где металлу есть за что зацепиться . Для получения качественного соединения металл необходимо хорошо прожечь на глубину, а не размазывать по поверхности. Быстрый способ разделки кромок без лишних трудозатрат — проточить стык толстым зачистным кругом («толстой шайбой») , что обеспечивает глубокий прожиг.
Для соблюдения точной параллельности свариваемых деталей (например, швеллеров) в двух плоскостях заготовки фиксируются на ровной базе перед прихваткой и проваркой . Для отбивания шлака и старой краски после проходов применяется специальная воздушная зубильная насадка .
При изготовлении конструкций (например, боровка печи) правильный выбор профиля позволяет экономить электроды и время: например, сборка из двутавра требует наложения швов на четырех пластинах, тогда как коробчатый вариант из двух швеллеров обваривается по трем пластинам .
Приемы формирования шва и борьба с кратерами
Начало и окончание любого шва — зоны риска, где чаще всего возникают непровары, поры или трещины. При тренировочной сварке и ответственных соединениях на кромки приваривают выводные планки — кусочки металла, на которых зажигают дугу и выводят кратер, после чего их срезают . При многопроходной сварке заходы и выходы швов, а также временные прихватки обязательно разделываются шлифовальным инструментом.
Образование усадочного кратера в конце шва связано с кристаллизацией металла. Проблема особенно заметна при перегреве остатка электрода. Чтобы минимизировать дефект, нельзя резко обрывать дугу — необходимо сделать короткую задержку электрода или слегка вернуть его назад на уже наплавленный шов . Если кратер все же образовался, его разделывают и заваривают отдельной точкой.
Хитрости при работе со сложными стыками
Для закрытия широких щелей и зазоров используется метод «улыбка панды»: на свариваемые кромки предварительно наплавляются встречные валики («зубы»), которые последовательно соединяются между собой, не давая металлу проваливаться в зазор , .
При сварке наружных углов тонкого металла с риском сквозного прожога с обратной стороны подкладывают цветной металл (медную или алюминиевую пластину) . Это исключает сквозные дыры и формирует аккуратный шов изнутри детали.
При сварке элементов из нержавеющей стали стыки требуют точной фиксации и контроля тепловложения во избежание деформаций .
Настройка параметров РДЭ и решение проблем с прилипанием
Новичкам базовый сварочный ток выбирают по маркировке на упаковке электродов с учетом толщины металла и пространственного положения (диапазон для ходовых электродов диаметром 3–4 мм обычно составляет 70–120 А, а на монтаже тонких элементов вертикальным швом на спуск инвертором может опускаться вплоть до 30 А).
Основные причины прилипания электрода:
1. Заниженная сила тока на аппарате.
2. Сырая обмазка (электроды перед работой необходимо просушивать или прокаливать).
3. Загрязненная, ржавая или замасленная поверхность детали.
4. Плохой контакт массы или кабелей в разъемах.
5. Неисправность инвертора.
При использовании капризных электродов с основным покрытием (УОНИ, LB-52U) неопытным сварщикам помогает придерживание электрода второй рукой ближе к кончику для стабилизации дуги.
Направление ведения дуги: углом вперед и углом назад
При ручной дуговой сварке штучным электродом и сварке порошковой самозащитной проволокой техника принципиально отличается от полуавтомата в среде защитного газа (MIG/MAG):
- Сварка с флюсом и штучным электродом ведется преимущественно способом «углом назад» («тянуть» / «волочить»). Это необходимо, чтобы дуга отгоняла жидкий шлак назад на застывающий шов и он не затекал вперед ванны, провоцируя шлаковые включения
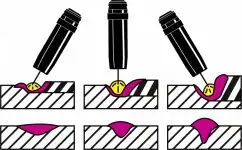
. Сварка «углом вперед» («колоть») электродами применяется редко — например, при сварке тонких ржавых труб с отрывом для удержания дуги на оставшейся кромке, либо на вертикальных швах сверху вниз.
- Сварка в защитном газе (MIG/MAG) ведется «углом вперед» («колющий» угол), что дает меньшую глубину провара, улучшает визуальный контроль ванны и предотвращает сквозные прожоги листового металла. При сварке толстого металла или формировании корня в потолочном положении горелку наклоняют углом назад для глубокого продавливания и формирования обратного валика.
Ошибки при зачистке швов «заподлицо»
При сварке профилей под углом распространена ошибка: детали варят встык без зазора серией коротких точек в декоративных целях, после чего шов полностью сошлифовывают болгаркой. В таком случае удаляется весь наплавленный металл, а несплавленные кромки держатся на тонкой остывшей пленке.
Правильный алгоритм для зачищаемых швов:
1. Оставлять монтажный зазор между деталями под усадку и сплавление кромок.
2. Снимать фаски (разделывать кромки) под углом.
3. При работе прихватками выполнять не поверхностную «точку», а короткий мануальный провар с полным прожогом обеих кромок, чтобы с обратной стороны образовывался равномерный валик. В этом случае после шлифовки остается достаточная толщина монолитного металла.