Производство цельнофрезерованных макетов пистолета Desert Eagle: конструктив, деактивация и СХП-версия
В теме обсуждается запуск мелкосерийного отечественного производства макетов и охолощенных версий легендарного пистолета Desert Eagle. Производитель полностью отказался от литья и порошковой металлургии в пользу фрезерования из высокопрочных сталей, а также раскрыл параметры деактивации и варианты имитации стрельбы.
Технология изготовления и применяемые материалы
В отличие от оригинального пистолета, где часть деталей выполняется методом литья и порошковой металлургии (MIM-технология), отечественный проект строится на полной фрезеровке и токарной обработке цельного металла. В производстве применяются конструкционные и легированные стали марок 40Х13 (нержавеющая), 30ХГСА и 38ХМЮА
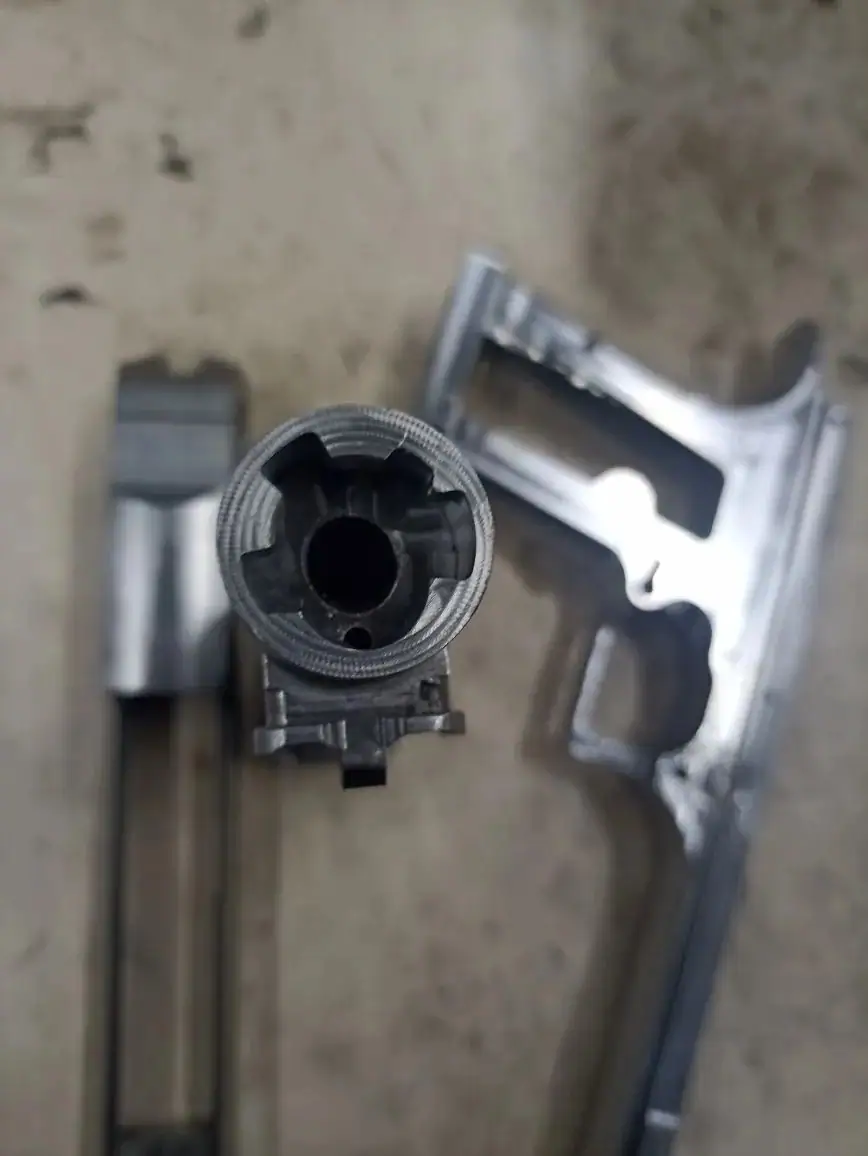
.
Моделирование деталей ведется в САПР на основе качественных фотографий с привязкой к известным реперным точкам. Поскольку оригинальные чертежи выполнены в дюймовой системе, размеры адаптируются под метрический инструмент (прежде всего диаметры отверстий и сопрягаемые элементы)
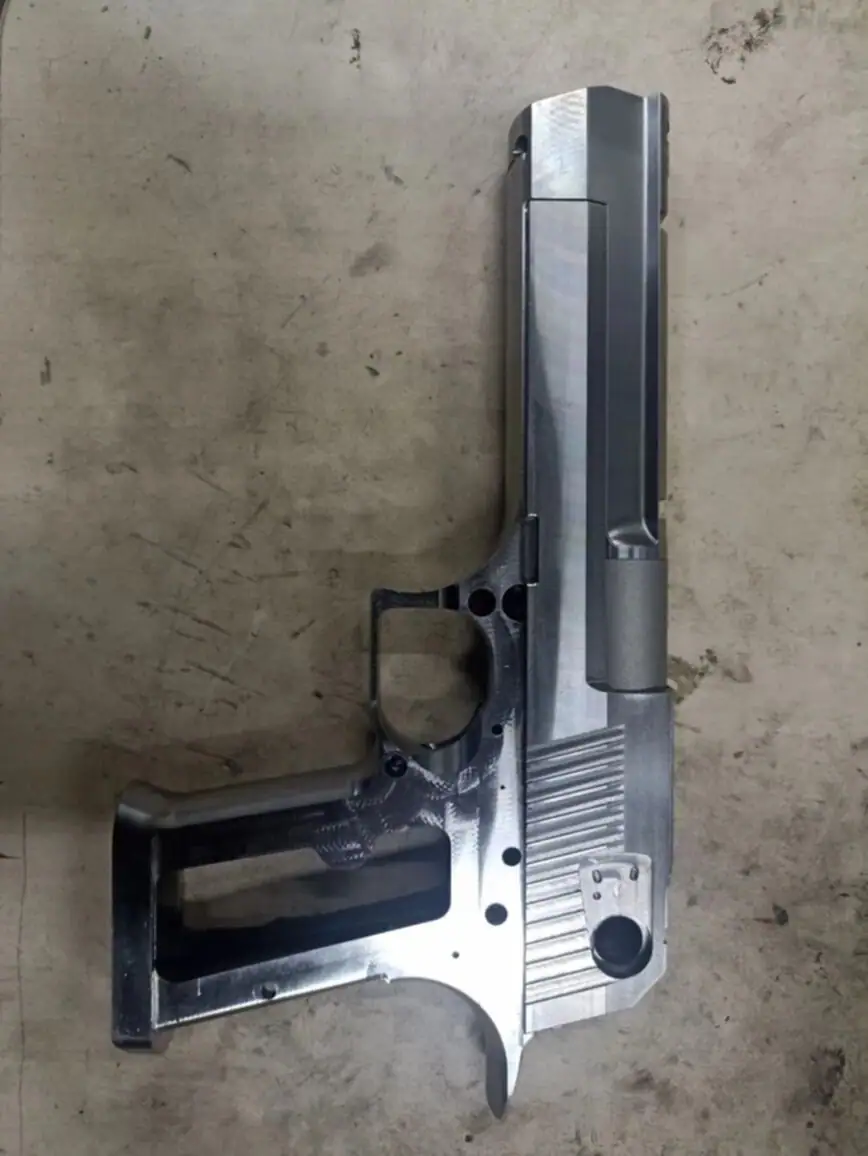
,
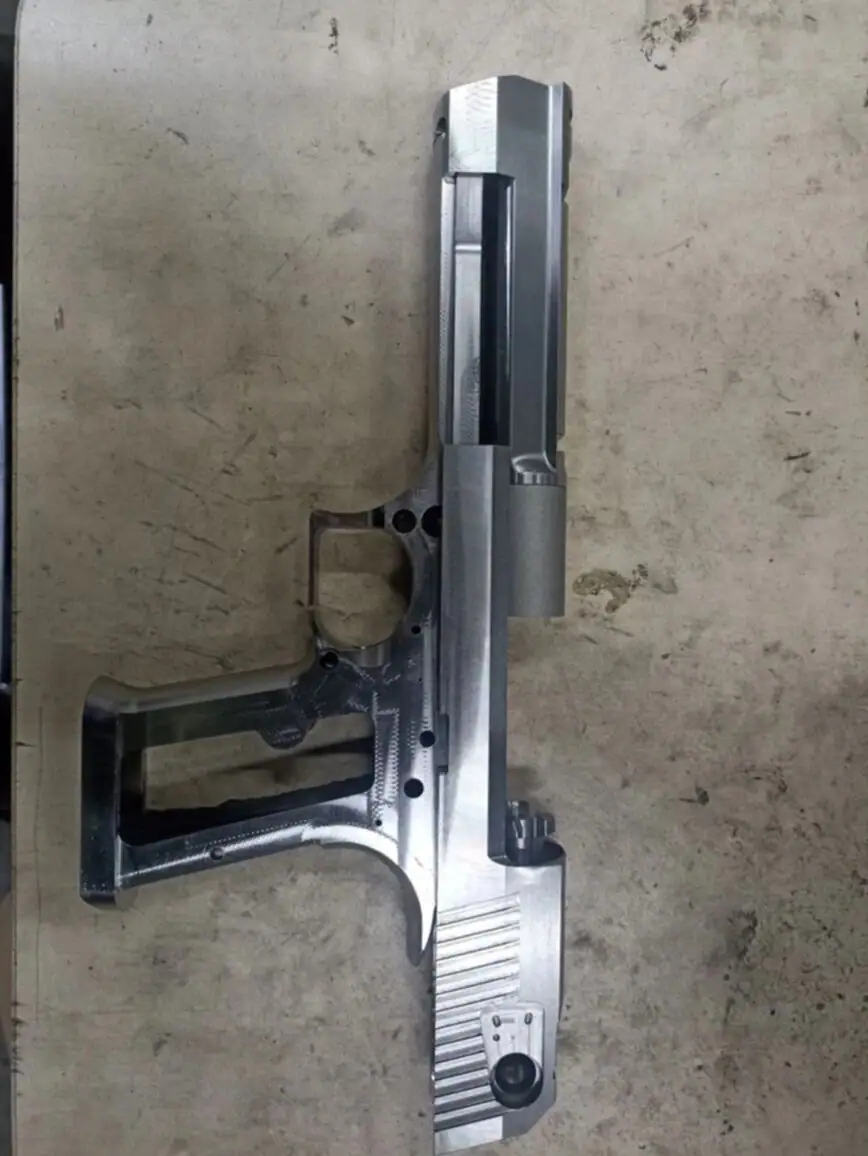
.
Модификации и варианты калибров
Разработка началась с базовой модели Mark I, также запланирован выпуск небольших серий Mark VII и Mark XIX
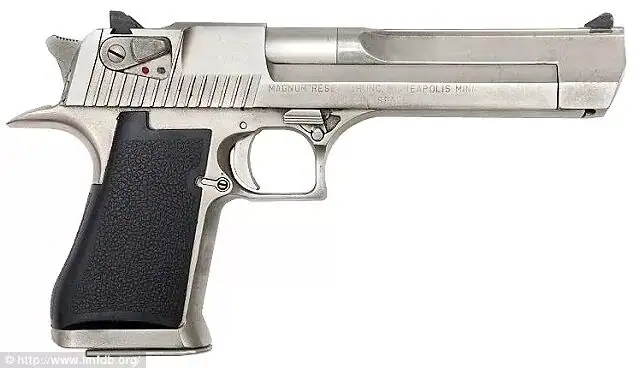
,
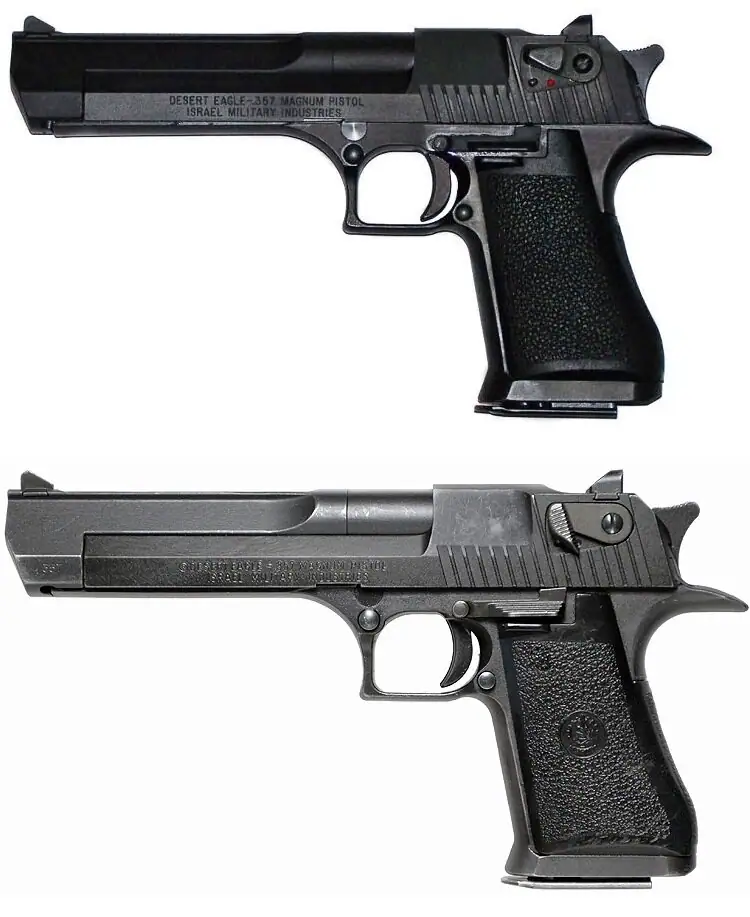
. Дополнительно в планах изготовление штучного коллекционного экземпляра «пистолета Подбырина» (советского кинообраза на базе Desert Eagle)
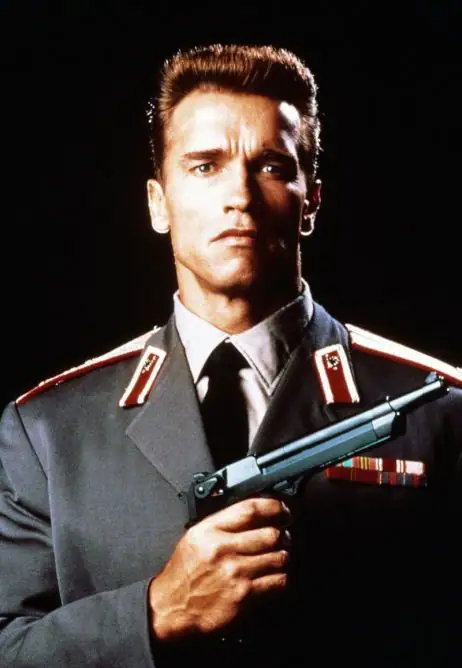
.
Участники обсуждения подчеркнули различия ранних и поздних версий: если Mark XIX получил унифицированную раму, то у ранних Mark I и Mark VII в калибре .357 Magnum затворная группа и ствол были заметно компактнее и изящнее версий под патроны .44 Magnum и .50 Action Express
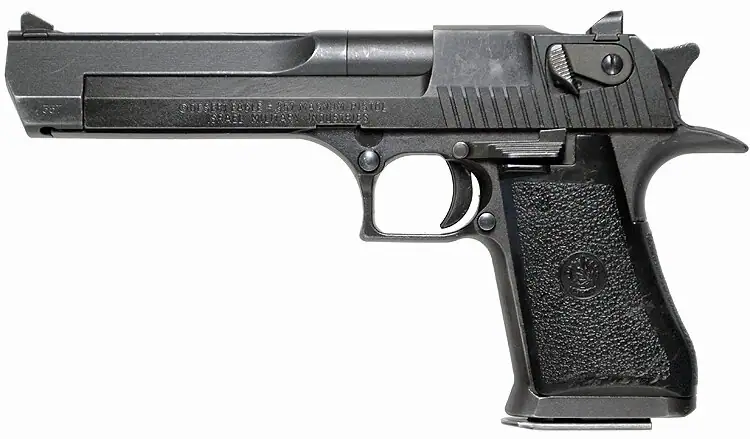
,
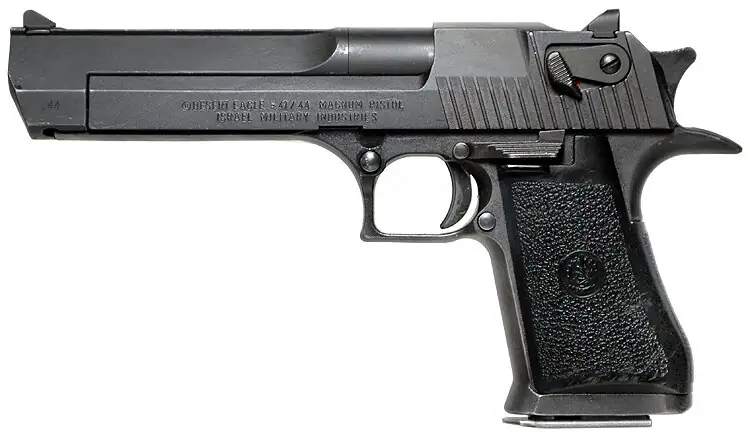
,
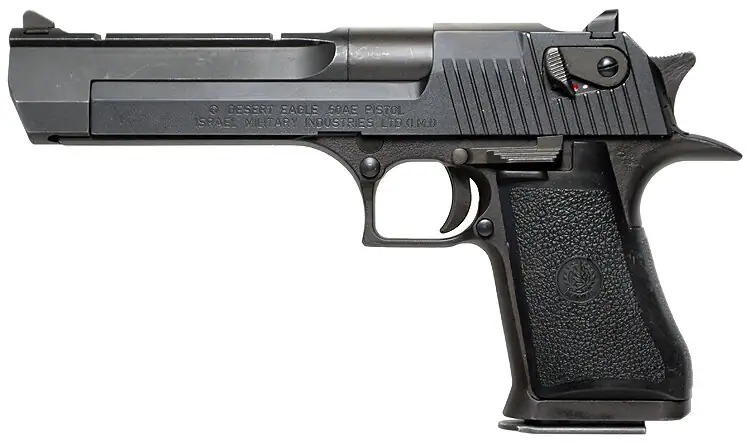
. Также даны рекомендации не копировать геометрию со страйкбольных приводов за исключением относительно точной реплики калибра .44 от Western Arms.
Схема работы автоматики и способы деактивации
Конструкция полностью сохраняет аутентичный принцип работы автоматики: отвод пороховых газов с поршнем на затворной раме и запирание канала ствола поворотом затвора на боевые упоры.
Для соблюдения требований законодательства геометрия основных частей изменена, чтобы исключить взаимозаменяемость с оригинальным боевым оружием (в частности, скорректирована ширина направляющих рамы и затворной рамы):
- Ствол: изготавливается либо с глухим каналом и боковым отверстием за патронником (с возможностью досылания макета патрона), либо в виде болванки с нарезами без сформированного патронника.
- Затвор: исключено сквозное отверстие под выход бойка ударника (устанавливается только обрезок ударника).
- Документация: изделия планируется сопровождать сертификатами и паспортами после согласования с Минюстом и ЭКЦ.
- Учебный вариант: предусмотрено изготовление разрезного макета с открытыми узлами для демонстрации работы механизмов.
Внешняя отделка
Поскольку основные детали изготавливаются из нержавеющей стали 40Х13, предусмотрены различные типы финишной обработки:
- полировка под хром;
- матирование стеклоструйной обработкой (эффект сатинированного никеля);
- химическое никелирование;
- воронение стали в черный цвет;
- плазменное напыление нитридом титана и схожими составами в широкой гамме оттенков.
Перспективы СХП-версии и вопрос боепитания
Помимо пассивных ММГ прорабатывается охолощенная версия изделия. Для обеспечения стабильной работы автоматики с поворотным затвором и газовым поршнем ключевым вопросом остается выбор холостого патрона.
Магазины будут производиться с нуля. Базовым вариантом для тестов выбраны строительно-монтажные патроны МПУ. Если их геометрия вызовет проблемы с подачей, рассматривается адаптация под патроны светозвукового действия типа 57ТК. Ориентировочная стоимость готового изделия начинается от 500 000 рублей.